
Physikalisches Schäumen bei Spritzgussteilen technisch bewerten
Beim physikalischen Schäumen wird ein Gas unter hohem Druck in die aufgeschmolzene Kunststoffmasse eingebracht. Die eigentliche Zellbildung beginnt erst später im Werkzeug. Dort bilden sich durch den Druckabfall zahlreiche kleine Zellen im Inneren des Formteils. Gegenüber einem kompakten Bauteil verändert dieses Verfahren den Materialbedarf, das Gewicht und einzelne Abschnitte des Spritzgießzyklus. Ob eine bestehende Produktion umgestellt werden kann, hängt deshalb von Bauteilgeometrie, Werkstoff, Werkzeug sowie den mechanischen und optischen Anforderungen ab.
Kurzfassung
|
Die Zellbildung beginnt erst im Werkzeug
Beim MuCell-Verfahren kommt ein physikalisches Treibmittel zum Einsatz. Unter kontrollierten Druckbedingungen wird beispielsweise Stickstoff oder Kohlendioxid in die aufgeschmolzene Kunststoffmasse eingebracht. Kunststoff und Gas bilden zunächst ein einphasiges Gemisch. Sichtbare Gasblasen oder ausgebildete Zellen sind in dieser Phase noch nicht vorhanden.
Erst während der Werkzeugfüllung ändern sich die Druckverhältnisse. Mit dem Druckabfall entstehen zahlreiche Zellkeime, aus denen sich mikroskopisch kleine Zellen entwickeln. An den kühleren Werkzeugwänden erstarrt die Kunststoffschmelze früher. Im Kern bleibt sie länger verformbar, sodass sich dort das mikrozelluläre Gefüge ausbildet.
Vom chemischen Schäumen unterscheidet sich dieser Ablauf durch die Art der Gasbereitstellung. Chemische Treibmittel setzen durch eine chemische Reaktion oder thermische Zersetzung Gase frei. Beim physikalischen Schäumen wird das Gas dagegen direkt in die Kunststoffschmelze eingebracht. Druck, Temperatur und Gasmenge müssen deshalb auf Werkstoff und Formteil abgestimmt werden.
Zellvolumen ersetzt einen Teil der Kunststoffmasse
Bei einem kompakten Formteil besteht das ausgefüllte Bauteilvolumen nahezu vollständig aus erstarrtem Kunststoff. Das physikalische Schäumen verändert diese Verteilung. Die im Kern entstehenden Zellen beanspruchen einen Teil des Volumens. Für die gleiche Geometrie ist daher weniger Kunststoffmasse erforderlich.
Wie groß die Materialreduzierung ausfällt, hängt vom jeweiligen Bauteil ab. Wandstärken beeinflussen beispielsweise, wie viel Raum für die Ausbildung der Zellen vorhanden ist. Bei bereits sehr dünnwandigen Teilen kann der mögliche Materialabzug begrenzt sein. Rippen, Materialanhäufungen und Übergänge zwischen unterschiedlichen Wandstärken verändern ebenfalls die Bedingungen für die Zellbildung. Kunststoffteile werden in verschiedenen Wirtschaftszweigen eingesetzt, weshalb sich die technischen Anforderungen je nach Anwendung deutlich unterscheiden.
Mit sinkender Kunststoffmasse nimmt zugleich das Gewicht des Formteils ab. Bei der Frage, wann sich der Umstieg auf MuCell-Spritzguss lohnt, ist deshalb nicht allein die mögliche Gewichtsreduzierung zu betrachten. In die technische Prüfung müssen ebenso Steifigkeit, Festigkeit, Maßhaltigkeit und die vorgesehene Belastung des Bauteils einbezogen werden.
Nachdruck und Kühlung beeinflussen die Zyklusdauer
Nach dem Einspritzen folgt beim Kompaktspritzguss üblicherweise eine Nachdruckphase. Sie gleicht einen Teil der Volumenschwindung aus, die beim Abkühlen der Kunststoffschmelze auftritt. Anschließend muss das Formteil ausreichend Wärme abgeben, bevor es ohne unzulässige Verformung aus dem Werkzeug entnommen werden kann.
Beim physikalischen Schäumen wirkt die Expansion der Zellen dem Volumenverlust während der Abkühlung entgegen. Der beim Kompaktspritzguss erforderliche Nachdruck kann deshalb abhängig vom Bauteil reduziert werden. Zugleich befindet sich weniger Kunststoffmasse in der Kavität, die bis zur Entformung abkühlen muss.
Eine verkürzte Nachdruckphase und eine geringere abzukühlende Kunststoffmasse können die Zeit bis zur Entformung verkürzen. Ein allgemeingültiger Prozentwert lässt sich daraus nicht ableiten. Wandstärken, Kühlkanäle, Materialeigenschaften und die notwendige Entformungstemperatur bestimmen weiterhin, wie lange das Formteil im geschlossenen Werkzeug verbleiben muss.
Der Forminnendruck beeinflusst die benötigte Schließkraft
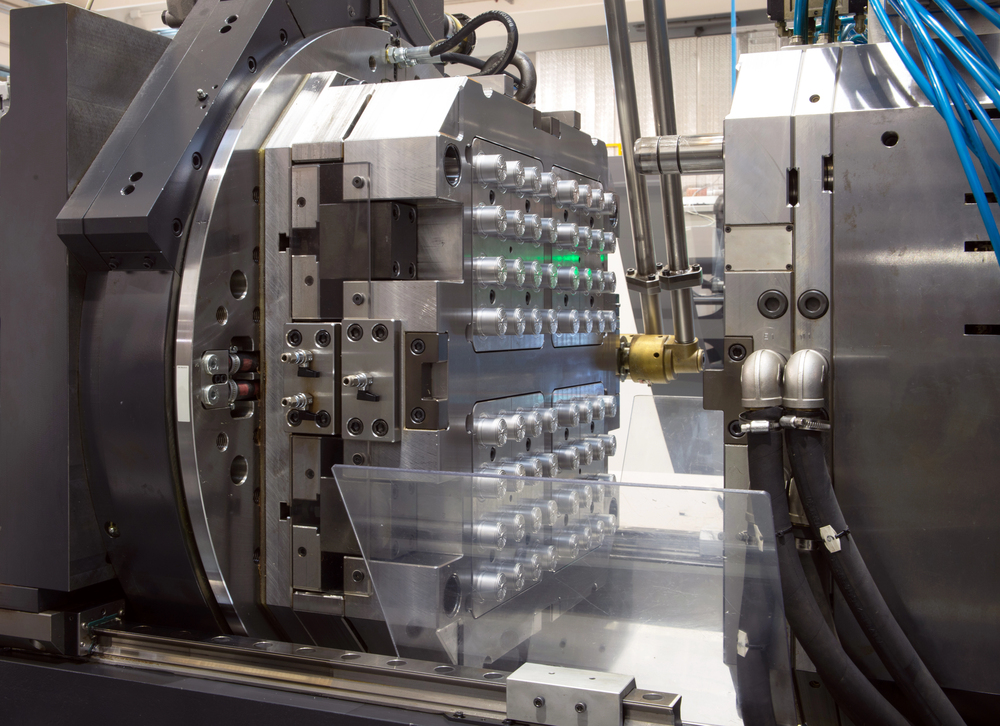
Während der Formfüllung übt die Kunststoffschmelze Druck auf die Werkzeughälften aus. Die Spritzgießmaschine hält diese mit ihrer Schließkraft geschlossen. Reicht die Kraft nicht aus, können sich die Werkzeughälften unter dem Forminnendruck geringfügig öffnen. Das eingesetzte Werkzeug wirkt unmittelbar formgebend auf das Werkstück; auch die allgemeine Definition beschreibt ein formendes Werkzeug als Produktionsmittel, das auf ein zu bearbeitendes Werkstück einwirkt.
Physikalisch geschäumte Schmelze kann unter veränderten Druckbedingungen verarbeitet werden. Mit sinkendem Forminnendruck verringert sich unter vergleichbaren Bedingungen die erforderliche Schließkraft. Ob dadurch tatsächlich eine kleinere Spritzgießmaschine eingesetzt werden kann, muss für das jeweilige Werkzeug berechnet und im Prozess abgesichert werden.
Neben dem Druck beeinflusst die projizierte Fläche des Formteils die erforderliche Schließkraft. Großflächige Bauteile können trotz des veränderten Verfahrens erhebliche Kräfte erzeugen. Die benötigte Maschinengröße lässt sich daher nicht allein aus der Verwendung von MuCell ableiten.
Geometrie und Oberfläche setzen technische Grenzen
Die mikrozelluläre Ausbildung verändert den inneren Aufbau des Formteils. Bei Konstruktionen mit hohen mechanischen Belastungen muss deshalb geprüft werden, ob die geforderten Eigenschaften mit einer geschäumten Kernzone erreicht werden. Eine Verringerung der Dichte kann je nach Anwendung konstruktive Anpassungen erforderlich machen.
Sichtbare Oberflächen stellen weitere Anforderungen. Die Gasexpansion beeinflusst das Fließverhalten der Schmelze und kann sich auf das Erscheinungsbild auswirken. Bei Sichtteilen sind deshalb die geforderte Oberflächenbeschaffenheit sowie die dafür notwendigen Werkzeug- und Prozessparameter zu berücksichtigen.
Auch vorhandene Werkzeuge benötigen vor einer Umstellung eine technische Prüfung. Angusslage, Fließwege, Wandstärken und Kavitätsgeometrie wurden möglicherweise für einen kompakten Prozess ausgelegt. Der Wechsel betrifft daher nicht nur die Spritzgießmaschine, sondern kann Anpassungen an Bauteil oder Werkzeug voraussetzen.
Fazit
Physikalisches Schäumen verändert mehrere Vorgänge innerhalb des Spritzgießzyklus. Durch die Zellen wird ein Teil des Bauteilvolumens nicht mit Kunststoff ausgefüllt, wodurch Materialmasse und Bauteilgewicht sinken können. Die Expansion im Bauteilinneren gleicht zugleich einen Teil der Volumenschwindung aus. Je nach Formteil lässt sich deshalb die Nachdruckphase verkürzen, während die geringere Kunststoffmasse den Kühlvorgang beeinflusst.
Ob diese Zusammenhänge bei einem konkreten Formteil technisch nutzbar sind, ergibt sich aus dessen Geometrie und Anforderungen. Werkstoff, Wandstärken, mechanische Belastung, Oberfläche, Werkzeugauslegung und Prozessparameter müssen gemeinsam geprüft werden. Erst anhand dieser Faktoren lässt sich bestimmen, welche Materialreduzierung möglich ist und wie sich die Umstellung auf den Fertigungsprozess auswirkt.